彩色印刷包装盒起泡原因分析——聚焦电子包装材料

在电子包装材料领域,彩色印刷包装盒不仅承载着产品保护功能,还直接影响品牌形象。在生产过程中,起泡是常见的质量缺陷之一,尤其在电子包装材料上,因其基材多为覆膜、金属化或特殊涂层,起泡问题更为突出。下面,我们将从材料、工艺、环境及操作等多个维度,解析彩色印刷包装盒起泡的主要原因。
一、材料因素
- 基材表面能问题:电子包装材料常采用PET、PVC、金属箔或复合膜,若表面张力不足(如未达38达因以上),油墨或胶黏剂难以润湿,局部附着不良,在干燥或复合时形成气泡。
- 油墨与光油不匹配:不同品牌或类型的油墨、光油若因溶剂体系或树脂兼容性差,涂布后会产生化学反应释放气体。
- 胶黏剂涂布不均:在覆膜或复合工序中,胶黏剂若存在气泡、颗粒或涂布量不足,贴合后经压合或固化,气体逸出形成起泡。
- 材料吸湿:电子包装材料中的纸张或特种涂层易吸收环境水分,印刷后一经干燥,水分急剧挥发导致起泡。
二、工艺因素
- 印刷压力与速度不当:印刷时压力过小,油墨转移不实;速度过快,油墨未完全干燥即进入下一工序,溶剂残留起泡。
- 干燥温度与风量不足:干燥系统若温度偏低或风量不够,油墨中的溶剂未能彻底挥发,残留在墨层内,后续受热或加压时膨胀起泡。
- 覆膜温度与压力失衡:覆膜时温度过低,胶黏剂未充分熔化;温度过高,材料变形或产生气体。压力不均匀也会导致局部贴合不良。
- 模切与压痕影响:模切刀口粗糙或压痕线过深,破坏涂层或基材结构,水汽或溶剂从破损处渗入引起起泡。
三、环境因素
- 车间温湿度控制不当:湿度过高(>70%RH),材料吸湿;温度过低(<18℃),油墨流动性差,均易诱发气泡。理想环境为温度22-25℃、湿度50%-60%。
- 粉尘污染:电子包装车间若洁净度不足,灰尘落在未干油墨上,形成隔离点,后道工序受压后起泡。
四、操作与设备因素
- 静电积累:电子包装材料多为绝缘体,高速印刷易产生静电,吸附灰尘或导致油墨排斥,形成微小气泡。
- 设备清洁不足:墨辊、版辊或胶辊上残留干墨、杂质,传递时造成局部缺墨或胶层不均,引发起泡。
- 操作人员技能:经验不足者可能忽视材料预处理(如去湿、电晕处理)、参数设定不合理,增加了起泡风险。
五、电子包装材料特殊考量
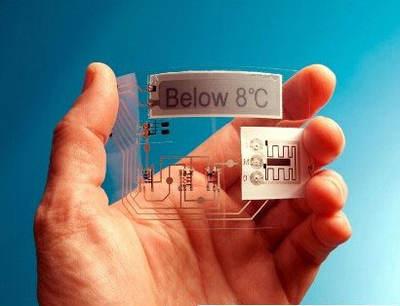
电子包装材料常需具备防静电、电磁屏蔽等功能,因此较多使用铝箔、导电油墨、屏蔽膜等。这些材料结构复杂,层间结合力要求高:
- 铝箔复合时,若胶层溶剂未挥发净,残留溶剂渗透后易在高温高湿下起泡;
- 导电油墨中金属颗粒沉降不均,可能形成局部弱附着区。
解决方案倾向于:优化复合胶黏剂、加强分段干燥、采用低表面张力材料预处理,并严格控制环境与设备状态。
彩色印刷包装盒在电子包装材料上起泡,往往是材料、工艺、环境和操作等多因素叠加的结果。需系统性排查,重点控制干燥、覆膜及环境湿度。通过选用兼容性材料、精准设定设备参数、维持洁净车间,可显著改善起泡问题,提升包装外观与防护性能。希望以上分析能为从业者提供有效的解决思路。
如若转载,请注明出处:http://www.huaxuzaidai.com/product/11.html
更新时间:2026-11-01 02:04:09